

工場設備の予知保全や状態監視において、振動診断は非常に重要な役割を担っています。近年では、無線振動センサの普及により、設備の振動状態を手軽に監視できる環境が整いつつあります。しかし実際の現場では、「簡易診断で異常があると判定された設備でも、もう少し稼働させたい」「異常原因を絞り込みたい」といったケースも少なくありません。
そこで大事になるのが、“演算データだけでは把握できない異常データ”の解析です。
そこで重要になるのが、「波形データ」です。
今回は、振動診断において波形データがなぜ重要なのか、そしてWASABIシリーズが持つ“生波形取得”の強みについて解説します。
振動診断で一般的に使われる「演算データ」とは?
多くの振動監視システムでは、センサが取得した振動データを演算処理し、
・加速度 Peak値
・加速度 RMS値
・速度 Peak値
・速度 RMS値
などの数値として表示します。これらは設備状態を簡単に把握できるため、日常点検や傾向監視に非常に有効です。
例えば、
・RMS値が徐々に上昇している
・過去より振動レベルが高い
・基準値を超えた
といった変化から、設備劣化の兆候を把握できます。つまり演算データは、“設備状態を分かりやすく数値化したもの”と言えます。
一方で波形データを見ると何が分かるのか?
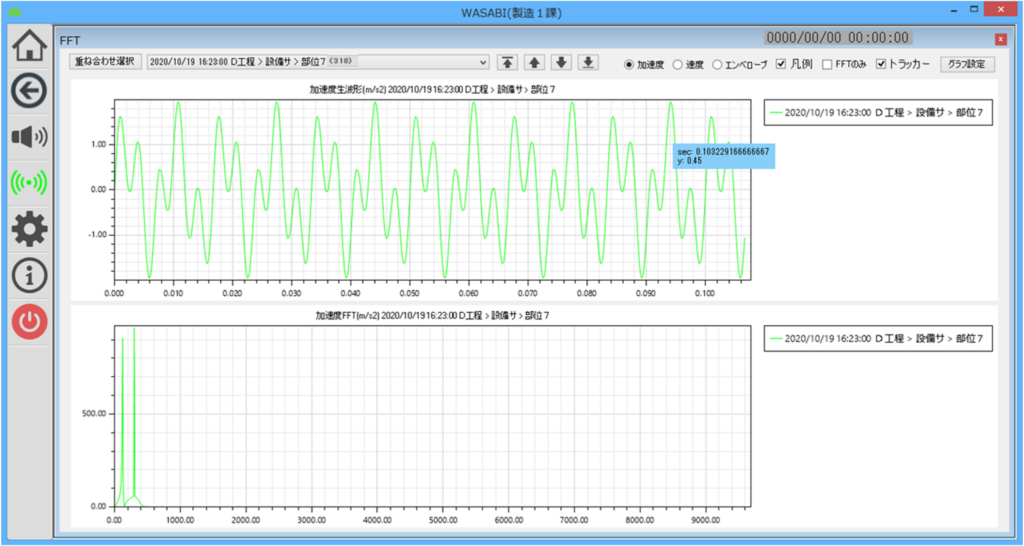
波形データとは、センサが取得した“振動そのものの動き”を時間軸で記録したデータです。波形データが重要な理由のひとつに、FFT解析に活用できることが挙げられます。FFT解析とは、時間軸の波形データを周波数成分に変換する解析方法です。
このFFT解析を行うことで、
・回転数由来の振動
・ベアリング異常周波数
・ギア噛み合い周波数
・共振周波数
などを可視化できます。
例えば、
軸受の「ゆるみ・がた」
回転数成分より大きな周期の(周波数が低い)分数調波成分が回転数成分に重なる波形になると言われています。
周期的な異常振動
ギア異常や芯ズレでは、一定周期で特徴的な波形が現れることがあります。周期性を見ることで、異常原因の特定精度が向上します。
WASABIシリーズは「生波形データ取得」に対応
株式会社イージーメジャーの無線振動センサ「WASABI-V」「WASABI-H」は、演算データだけでなく、生波形データの取得にも対応しています。WASABI-Vでは3軸振動計測、WASABI-Hでは高精度1軸計測に対応しており、設備用途に応じた選定が可能です。
WASABI-Vの特長
・3軸測定(周波数帯域DC~5KHz)
・演算データ:加速度(Peak、RMS) 、速度(Peak、 RMS) 、温度、電池電圧
・生波形データ(FFT周波数分解能):約6.51Hz(測定点数4,096点、測定レート26,667Hz時)
・小型・軽量・電池1つで長寿命
WASABI-Hの特長
・1軸測定(周波数帯域DC~10KHz)
・演算データ:加速度(Peak、RMS) 、速度(Peak、 RMS) 、温度、電池電圧
・生波形データ(FFT周波数分解能):約0.39Hz(測定点数65,536点、測定レート25.6KHz時)
・小型・軽量・高分解能
これにより、「WASABI-V」「WASABI-H」を使用することで、
・日常監視は演算値
・詳細診断は波形解析
という使い分けが可能になります。