

機械による生産が普及し始めた初期には、「設備の保全は壊れたら交換する」ことが主流でした。1970年代頃から日本の製造業では、大量生産に加えて多様化や小ロット化が進み、予期せぬ設備故障による停止が大きなリスクと捉えられるようになりました。異常を未然に防ぐために、TPM(Total Productive Maintenance:全員参加の生産保全)や設備診断技術、予知保全(予防保全)が日本でも発展してきました。
近年はIoTデバイスの普及により、振動、温度、電流値などのデータをリアルタイムに収集できるようになり、設備診断技術や予知保全を導入しやすくなっています。
本稿では、効率的な設備管理に欠かせない保全方式の分類と特徴を解説します。
保全方式は主に下図のように分類されます。
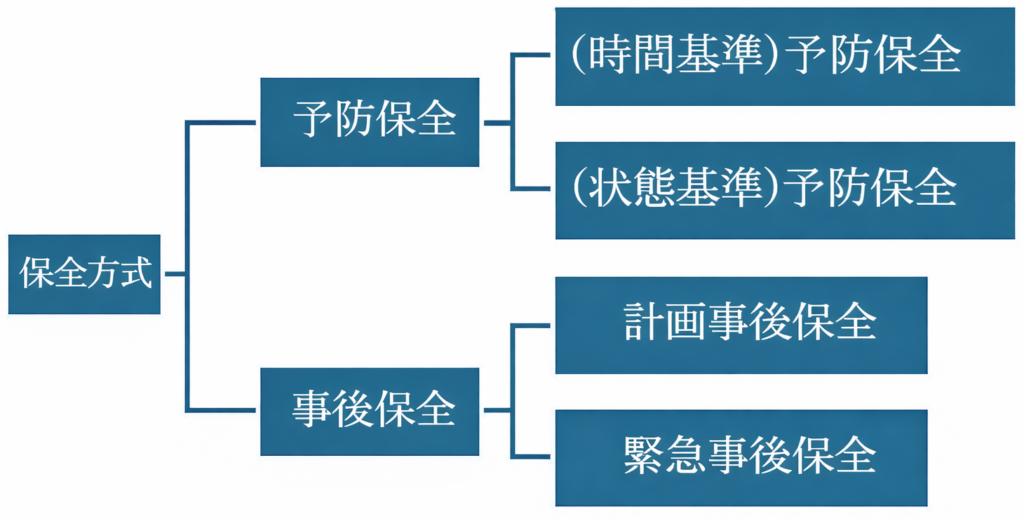
時間基準予防保全:使用時間を根拠に保全を実施
状態基準予防保全:設備診断技術により、設備の状態を見ながら保全を実施
計画事後保全:経済性を考慮し、計画的に壊れるまで使用して保全を実施
緊急事後保全:予想外の故障に対し、緊急的に修理・取替えを実施
緊急事後保全と計画事後保全
緊急事後保全は、設備停止により品質への影響や緊急手配が必要となる活動を指します。売上減少にもつながるため、理想はゼロです。計画事後保全は保全費用を考慮し、壊れるまで使ってから修理する方法が最適な場合に選ばれます。例えば、突発故障が生じても損害が小さい場合や、設備の予備がある場合に適しています。
時間基準予防保全
定期的に予防保全を実施する方式で、故障率が時間の経過とともに増加することを前提としています。一方で、偶発的に発生する故障は時間基準保全では見つけられません。そのため、時間基準予防保全には以下の問題点があるとも言われています。
・常に「ある程度の故障」が発生する
・予防保全によって一時的に故障率が上昇する
・保全周期が統計的・経験的に決定されるため、オーバーメンテナンスになりやすい
・定期的な予防保全が生産性を阻害する
これらの問題を根本的に解決するには、状態監視基準の予防保全が必要となります。
状態基準予防保全
設備の状態に基づいて予防保全活動を実施します。主な特徴は以下のとおりです。
・定期的に状態観測(診断)を実施し、その結果に基づいて保全の必要性や時期を決める
・定期的に実施するのは状態観測であり、保全は診断結果が必要性を示したときに随時行う
・定期的な状態観測により劣化が生じていないと判断された場合、設備はそのまま運転を継続する
・設備を継続的に観測し、決定論的に信頼性を判断する
状態基準予防保全は、設備の状態を確認しながら必要なタイミングでのみメンテナンスを実施するため、コストの最適化を図れます。また、設備の稼働時間を延ばし、寿命の向上や投資効率の向上にもつながります。
状態基準予防保全のデメリット
状態基準予防保全は効率的な設備管理に有効ですが、デメリットもあります。
●初期導入コストの高さ
信頼性の高いデータ収集を実現するには適切なセンサの導入が必要であり、一定のコストが発生します。
●データ管理や解析の困難さ
多くの設備にセンサを設置すると膨大なデータが発生します。これらを適切に保存・管理するには、モニタリングシステムやクラウドの導入が必要です。また、異常検知技術や解析結果をメンテナンスにどう活用するかも重要な課題です。
状態基準予防保全の導入ステップ
①状態監視技術の選定と導入
まず「何を守り、何で測るか」を明確にします。すべての設備に高価なセンサを付けるのは非効率なため、重要度に応じた選別が鍵です。
●対象設備の選定:故障時の損失が大きい設備(ボトルネック工程など)を優先します。
●故障モードの特定:過去の故障データを分析し、「ベアリングの摩耗」など監視すべき項目を特定します。
●監視技術の決定
振動解析: 回転機械(モーター、ポンプ)の異常検知
油分析: 潤滑油の汚れや金属粉による摩耗診断
②データ収集と解析方法
データを集めるだけでなく、「異常の予兆」をどう定義するかを設計します。
●データ収集環境の整備:常時監視か、巡回点検によるポータブル計測かを決定します。
●解析手法:トレンドグラフ(傾向管理)を用い、急激な変化や緩やかな劣化を可視化します。
●しきい値(閾値)の設定
③保全計画の策定と実行
データが「異常あり」と示した際、即座に動ける体制を整えます。
●アクションプランの標準化
「振動値が〇〇を超えたら、1ヶ月以内に部品交換を行う」といった判断基準をマニュアル化します。
●予備品管理との連携:予兆を検知した時点で、必要な部品があるか、または発注できる体制を構築します。
●実行のタイミング:生産のダウンタイムを最小限にするため、生産計画と保全スケジュールを調整します。
④継続的な改善とフィードバック
CBMは一度作って終わりではありません。「予測の精度」を高め続ける必要があります。
●事後分析:「予測どおりに故障したか?」または「見逃し(見落とし)はなかったか?」を検証します。
●しきい値の微調整:過剰保全(早すぎる交換)や突発故障を防ぐため、判定基準をアップデートします。
●PDCAサイクル:監視コストと保全費用の削減効果を比較し、追加投資か、監視対象を広げるかを判断します。
まとめ
設備の保全方式は、故障後に対処する「事後保全」と、未然に防ぐ「予防保全」に大別されます。従来の定期交換(時間基準)では過剰整備や突発故障が課題でしたが、近年はIoTを活用して設備状態をリアルタイムに監視する「状態基準予防保全(CBM)」の導入が進んでいます。CBMには初期投資やデータ解析の難しさがあるものの、適切なステップで導入し、改善を繰り返すことで、保全コストの最適化と設備寿命の最大化を両立できます。
参考文献:豊田利夫(1996).『図説・設備診断技術シリーズ② 予知保全(CBM)の進め方』.日本プラントメンテナンス協会