

グリスアップの「正解」を、あなたは何で判断していますか
ポンプのベアリングにグリスを補給するとき、何を根拠に「今日、塗る」と判断しているでしょうか。「前回の給油から〇日経ったから」
「音がなんとなくうるさくなってきた気がするから」
「担当者がそう言い伝えてきたから」
これらの判断は、決して間違いではありません。長年の経験と勘に基づいた現場の知恵です。 しかし同時に、この判断方法には2種類の見えないリスクが潜んでいます。
ひとつは「早く塗りすぎる」リスク、もうひとつは「遅すぎる」リスクです。
本記事では、グリスアップの「多すぎ」と「少なすぎ」がそれぞれどんな損傷を引き起こすかを整理した上で、振動データを使ってこの両方のリスクを同時に解消する方法を解説します。
ベアリング故障の原因、1位は「潤滑の問題」
ベアリングが故障する原因の中で、最も多いとされているのが潤滑に関する問題です。 潤滑不良・グリスの劣化・グリスの過不足が複合的に絡み合い、ベアリングの早期損傷を引き起こします。
精密な機械加工で作られたベアリングが、なぜ潤滑の問題だけでここまで影響を受けるのか。 その理由は、ベアリングの内部構造にあります。
ベアリングは、転動体(ボールやころ)が軌道面(レース)の上を高速で転がることで回転を支えています。このとき、転動体と軌道面の間に極薄の油膜が形成されていることが前提です。この油膜がわずか数マイクロメートルの厚さで金属同士の直接接触を防いでいます。
グリスの役割はこの油膜を維持し続けることです。そして、グリスの状態が少しでも適正範囲を外れると、油膜が維持できなくなり、金属同士の接触が始まります。
「多すぎ」のリスク:過剰給脂が引き起こす損傷
グリスアップというと「不足」のリスクばかりが意識されがちですが、実は入れすぎもベアリングを壊すことがあります。
撹拌抵抗による発熱
ベアリング内部にグリスが多すぎると、転動体がグリスをかき分けながら回転することになります。この「撹拌抵抗」が摩擦熱を生み、ベアリング内部の温度が上昇します。
温度が上昇したグリスは基油が分離・蒸発し、増ちょう剤だけが残って硬化していきます。結果的に油膜形成能力を失い、潤滑不良と同じ状態に陥ります。
シールの破損・グリス漏洩
内部圧力が高まることでシール(封止部品)が押し広げられ、グリスが外部に漏れ出します。 シールは一度変形・破損すると、その隙間から異物や水分が侵入するようになり、ベアリングの劣化が加速します。
「グリスアップした後からかえって調子が悪くなった」という経験がある場合、過剰給脂によるシール破損が原因のケースは少なくありません。
「少なすぎ」のリスク:潤滑不足が引き起こす損傷
一方、グリスが不足した場合はより直接的な損傷につながります。
油膜切れ→金属接触→焼き付き
グリスが不足すると転動体と軌道面の間の油膜が維持できなくなります。金属同士が直接接触し始めると、摩擦熱が急激に発生。この状態が続くと軌道面に傷(フレーキング)が入り、最終的にはベアリングが焼き付いて回転不能になります。
潤滑不足の「初期段階」は外から見えない
外観点検や打音点検でベアリング異常がわかるのは、損傷がかなり進行してからです。 油膜切れが始まった初期段階は、見た目も音もほぼ正常です。「問題なさそう」という判断のまま放置されているうちに、ベアリング内部では損傷が静かに進行しています。
なぜ「時間基準」のグリスアップでは不十分なのか
「〇時間ごとに給油する」という時間基準の給油スケジュールは、一見合理的に見えます。 しかし実際には、ベアリングの消耗速度は条件によって大きく異なります。
同じ設備でも、夏場と冬場では温度条件が変わります。負荷が重い期間と軽い期間でもグリスの劣化速度は変わります。連続運転か断続運転かでも違います。
一律の時間基準で管理する限り、「まだ十分なのに塗る(過剰)」か「もう不足しているのに塗っていない(不足)」というズレが必ず生じます。
本当に必要なのは、「ベアリングが今どんな状態にあるか」を知ることです。
振動の「高周波帯域」に、潤滑状態が現れる
ここが、このテーマの技術的な核心です。
ベアリングで発生するさまざまな振動は、その原因によって特定の周波数帯域に現れる特性があります。
| 異常の種類 | 主に現れる周波数帯域 |
| アンバランス・ミスアライメント | 低周波帯(10〜1,000Hz程度) |
| ベアリングの傷・剥離(フレーキング) | 中〜高周波帯(1kHz以上) |
| 潤滑不足の初期段階 | 高周波帯(数kHz〜10kHz帯域) |
| ベアリング本体の損傷進行 | 高周波帯全体に広がる |
油膜が薄くなり始めた潤滑不足の初期段階では、転動体と軌道面の微細な金属接触が始まり、これが数kHz〜10kHz帯域の高周波振動として現れます。
この段階では外観点検・打音点検・低周波帯の振動測定では検知できません。 10KHz帯域まで計測できる振動センサがあって初めて、潤滑不足の「予兆」を数値として捉えることができます。
逆に言えば、10KHz帯域まで計測していない振動監視システムは、ベアリングの潤滑状態を見ていないに等しいということです。
「傾向監視」がグリスアップのタイミングを教えてくれる
10KHz帯域の振動値を継続的にモニタリングすると、潤滑状態の変化がデータのトレンドとして現れてきます。
【振動値のトレンドイメージ】
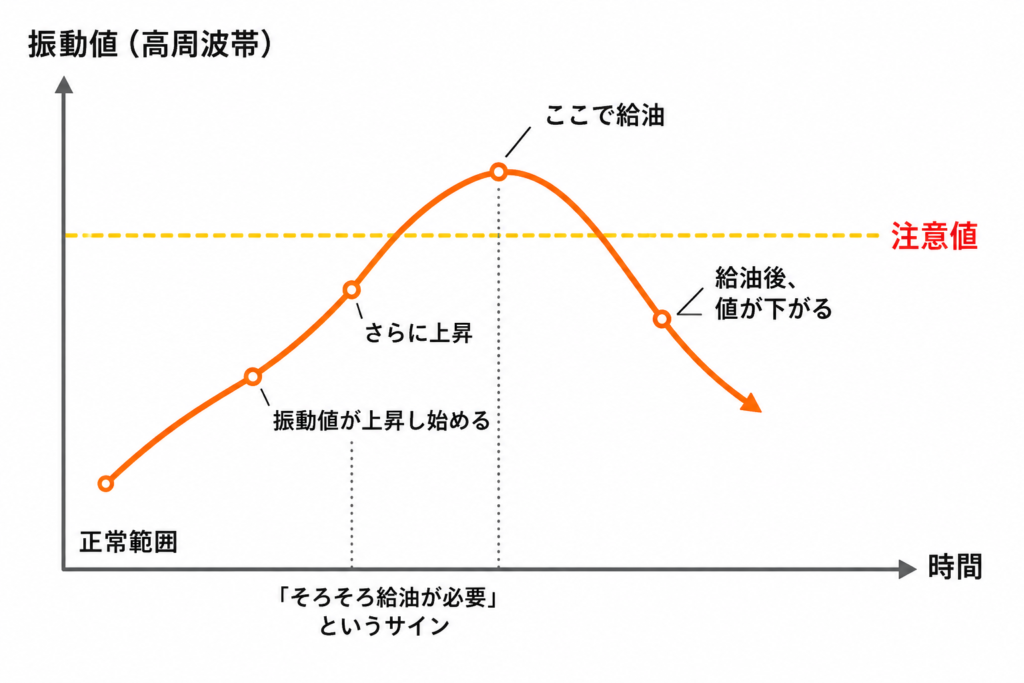
グリスが劣化・不足してくると高周波帯の振動値が徐々に上昇してきます。 この値が注意値や警報値など一定レベルを超えたタイミングで給油するというのが、データ基準のグリスアップです。
給油後に振動値が下がれば「適切に補給できた」という確認にもなります。給油してもなお値が下がらない場合は、グリスの問題ではなくベアリング本体の損傷が疑われます。
化学工場での実例:「状態を見てから給油する」へ
ある化学工場での事例をご紹介します。
この工場では、数百台のポンプ・ファン・電動機を対象に、従来は「月次の巡回点検時にまとめてグリスアップ」という運用をしていました。この方法では、点検当日に問題がない設備も一律に給油するため、過剰給脂が発生するケースがありました。一方で、月次の点検と点検の間に潤滑状態が悪化しても、次の点検日まで気づかないリスクもありました。
WASABIを導入し10KHz帯域まで対応した振動センサで常時モニタリングを開始したところ、設備ごとに潤滑状態の変化速度が大きく異なることが初めてデータとして見えてきました。
負荷が高い設備は2〜3週間でグリスが劣化するが、軽負荷の設備は2〜3ヶ月問題ない、ということが分かり、給油スケジュールを設備ごとに最適化できるようになりました。結果として、過剰給脂による無駄なグリスコストと工数の削減、潤滑不足を見逃すリスクの低下という両方の改善が同時に実現しました。
「感と経験」を否定するのではなく、データで裏付ける
ベテランの保全担当者は、長年の経験で「この設備はそろそろ給油の頃合いだ」という感覚を持っています。この経験値は非常に貴重です。
しかし、その感覚がデータと一致しているかを確認できれば、さらに信頼性が高まります。 また、経験豊富な担当者が退職した後も、データという形で判断基準を残すことができます。
「感で塗る」から「データで塗る」への移行は、経験を否定するのではなく、経験をデータで裏付け・継承するための変化です。
WASABIで実現する、ベアリング潤滑管理
イージーメジャーの無線振動監視システムWASABIは、設備診断業務で使用される10KHz帯域までの振動計測に対応しています。
この帯域をカバーすることで、ベアリングの潤滑不足の初期段階を数値として捉えることができます。
振動監視でできること
・高周波帯域(〜10KHz)の加速度RMS/PEAK値の継続モニタリング
・設定した閾値を超えた際のPC上での警報鳴動
・トレンドグラフによる振動値の推移確認
・FFT解析による周波数成分の詳細確認(WVM-PMソフトウェア使用時)
電池駆動・無線通信による設置の柔軟性
・920MHz帯LoRa無線採用、見通し500m以上の通信距離
・電池駆動で配線工事不要、稼働中の設備に後付けで設置可能
・市販電池で最大10年間の長期運用
・防爆認証取得済みで、化学プラントの危険区域にも対応
まとめ
グリスアップの「多すぎ」と「少なすぎ」は、どちらもベアリングを損傷させます。 そして従来の時間基準・勘に頼った給油管理は、この両方のリスクを抱え続けます。
潤滑不足の初期段階は、10KHz帯域の高周波振動として現れます。 この変化を常時モニタリングし、振動値が変化したタイミングで給油するというデータ基準の管理に移行することで、過剰給脂と潤滑不足のどちらも防ぐことができます。
| 管理方法 | 判断基準 | リスク |
| 時間基準(従来) | 〇日経ったから塗る | 過剰給脂・見逃しが同時に発生 |
| 感覚基準(経験則) | なんとなく塗り時に見える | 属人的・引継ぎ不可 |
| データ基準(振動監視) | 振動値が変化したら塗る | 過不足の両リスクを同時解消 |
「ベアリングが今どんな状態にあるか」を知ることが、最も合理的なグリスアップ判断の出発点です。